
Стеклянные флаконы для духов на заказ Изготовление флаконов осуществляется в несколько этапов. Этот процесс включает в себя проектирование, изготовление пресс-форм, плавку, формовку, отжиг, отделку, декорирование и сборку. Каждый этап сочетает в себе искусство и науку. Такие производители, как Lisson, превращают индивидуальные проекты в эффектные флаконы, повышающие узнаваемость бренда. Эти флаконы для духов отражают как техническую точность, так и творческое видение. Компания Lisson, производитель стеклянных флаконов для духов, сопровождает бренды от концепции до готового продукта. Этот путь от проектирования до сборки требует тщательного контроля на каждом этапе. Конечные продукты представляют собой роскошные стеклянные флаконы для духов. Квалифицированные рабочие с большой тщательностью придают расплавленному материалу точные, элегантные формы. В этом ремесле важна каждая деталь.
Проектирование начинается с CAD-файла. Этот файл служит руководством для создания пресс-формы.
Стекло изготавливается методом ручного выдувания или машинного прессования. Каждый метод подходит для разных объемов.
Отжиг медленно охлаждает стекло. Этот процесс снимает напряжение и укрепляет бутылки.
Отделка включает в себя добавление цвета, логотипов и текстуры. Распространены шелкография и горячее тиснение.
Сборка подходит для распылителей и крышек. Контроль качества гарантирует герметичность.
Бренды могут создавать с нуля стеклянные флаконы для духов на заказ, отражающие их уникальную индивидуальность. Процесс начинается с эскиза или детального чертежа. Затем дизайнеры воплощают это видение в точный файл САПР. Эта цифровая модель фиксирует каждую кривую, толщину и размер флакона. Компания Lisson предлагает полный спектр дизайнерских услуг. Базовый чертеж заказчика может превратиться в образец стекла всего за 4 недели. Такая быстрая обработка заказа помогает брендам быстро перейти от идеи к продаже.
CAD-файл служит чертежом для дизайна флакона духов. Он определяет форму горлышка, плеча и геометрию основания. Дизайнеры могут корректировать толщину стенок и внутренний объем до начала какой-либо физической обработки. Этот этап снижает количество дорогостоящих ошибок в процессе производства. Хорошо подготовленная CAD-модель также гарантирует, что конечный флакон будет соответствовать эстетическим целям бренда. Весь процесс проектирования и производства флаконов зависит от этой основы.
Инженеры преобразуют файлы САПР в прочные металлические формы для многократного производства. Эти изготовленные на заказ металлические формы, созданные с помощью технологий выдувания или прессования, должны выдерживать высокие температуры и механические нагрузки. Выбор материалов напрямую влияет на срок службы формы и качество бутылок. Легированная сталь обеспечивает превосходную прочность на сжатие и экономичность при длительном производстве. Варианты из чугуна обеспечивают заданные термические и механические свойства для различных профилей.
Материал для пресс-формы | Типичный срок службы до замены |
|---|---|
Стальные формы | От 100 000 до 1 000 000 единиц при надлежащем техническом обслуживании. |
Алюминиевые формы | Может выйти из строя уже после 1000 единиц. |
Силиконовые и мягкие эластомерные формы | Сотни или несколько тысяч единиц |
В крупносерийном производстве стеклянных флаконов для духов доминируют стальные пресс-формы. Азотированная легированная сталь устойчива к износу и выдерживает более 500 000 циклов. Производитель стеклянных флаконов для духов, такой как Lisson, выбирает подходящий материал для каждого проекта. Надлежащее техническое обслуживание значительно продлевает срок службы пресс-форм. Тщательный выбор материала обеспечивает эффективность и стабильность производства.
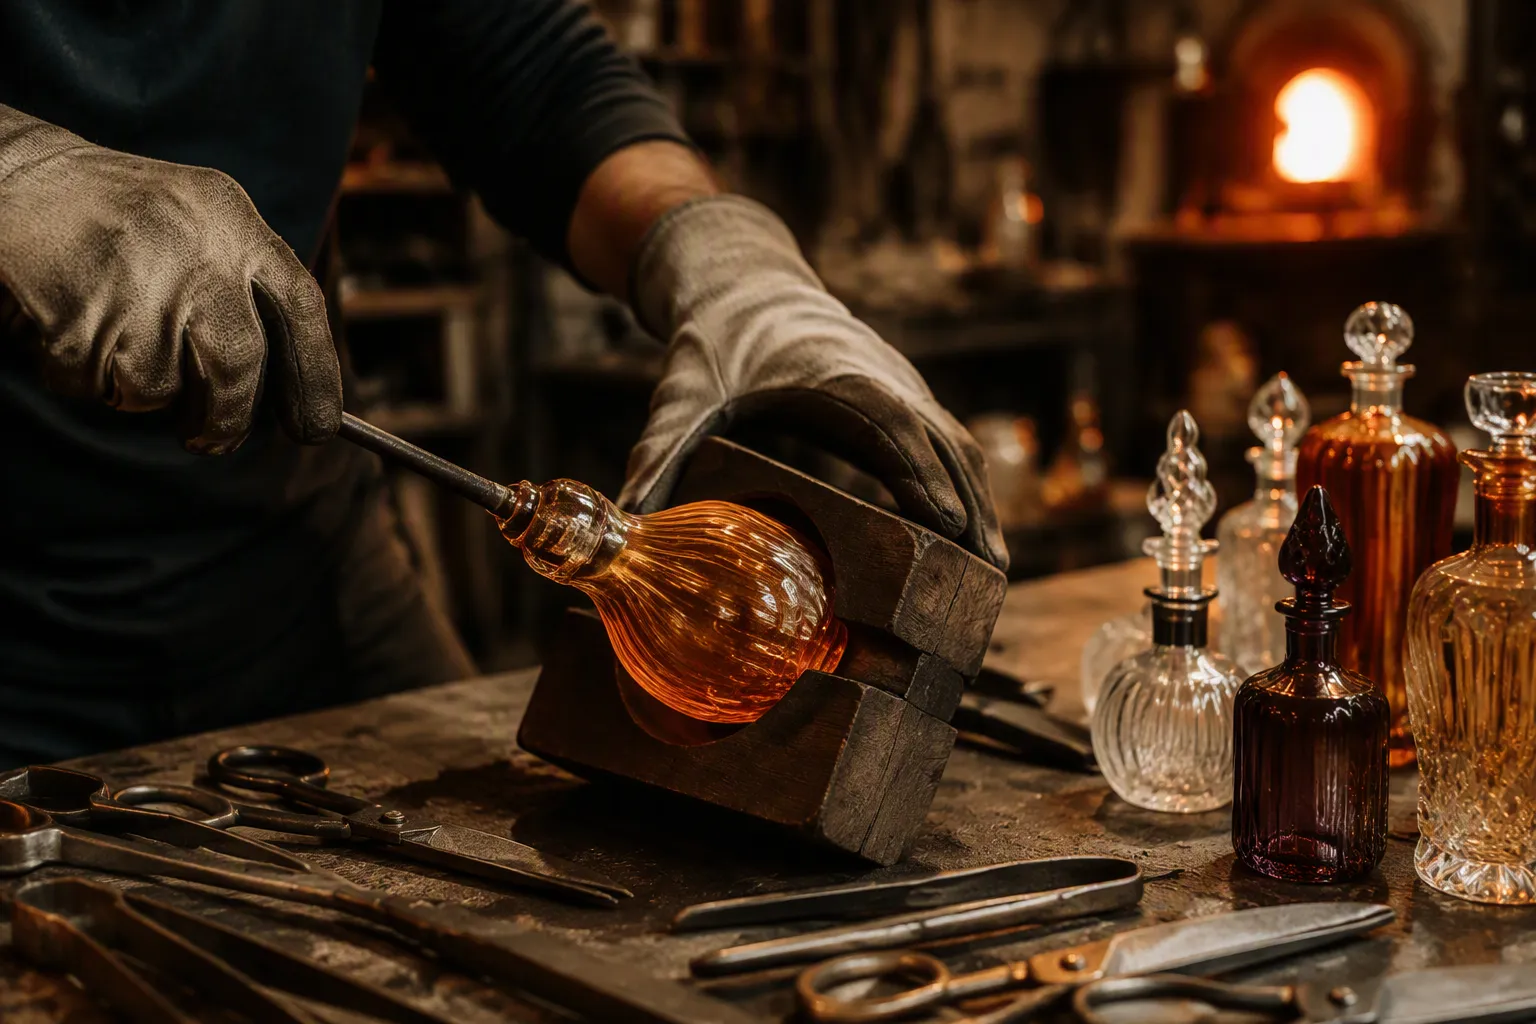
Процесс изготовления стеклянных флаконов для духов начинается с тщательной подготовки сырья. Рабочие смешивают кварцевый песок, кальцинированную соду и известняк в точно выверенных пропорциях. Эта смесь образует основу для натриево-кальциевого стекла, наиболее распространенного материала для производства флаконов для духов.
Компонент | Процентный диапазон |
|---|---|
кварцевый песок | 70-75% |
Кальцинированная сода | 12-16% |
Известь (оксид кальция) | 10-15% |
Материалы, используемые для изготовления флаконов для духов, должны соответствовать строгим стандартам чистоты. Любые примеси могут повлиять на прозрачность, цвет или стойкость аромата. После смешивания партия перемещается в печь для плавки.
Печь нагревается до экстремально высоких температур, превращая твердые материалы в жидкое стекло. Зона плавления работает при температуре 1500–1550 °C. Этот нагрев завершает плавление материалов в полностью жидкую фазу. Он также обеспечивает полное химическое растворение и однородность состава стекла. Зона гомогенизации при температуре 1450–1500 °C способствует механическому перемешиванию и диффузии. На этом этапе удаляются пузырьки и неоднородности. Затем расплавленное стекло выдерживается достаточно долго, чтобы оставшиеся пузырьки вышли. Это создает однородный, пригодный для обработки материал для стеклования.
Процесс изготовления флаконов для духов после плавления делится на два основных метода формования. Выбор зависит от объема заказа, сложности дизайна и бюджета.
Ручное выдувание стекла подходит для небольших партий и сложных узоров. Опытный мастер набирает расплавленное стекло на конец выдувной трубки. Он вдувает в набранное стекло воздух и придает ему форму с помощью ручных инструментов. Этот метод позволяет точно контролировать толщину стенок и создавать уникальные формы. Роскошные стеклянные флаконы для духов Для ограниченных серий часто используют ручное выдувание стекла.
В крупносерийном производстве флаконов для духов доминирует машинное прессование. Для заказов свыше 20 000 единиц автоматизированные линии разрезают расплавленное стекло на заготовки. Затем сжатый воздух формирует эти заготовки в высокоскоростных формах. Существуют две основные технологии: прессование и выдувание, а также выдувание и выдувание. При прессовании и выдувании сначала используется поршень для придания формы внутренней части флакона. При выдувании и выдувании горлышко и корпус формируются в отдельные этапы. Оба метода обеспечивают стабильные результаты на высокой скорости.
Процесс производства стеклянных флаконов для духов на заказ часто сочетает в себе оба подхода. Производитель стеклянных флаконов для духов может вручную дорабатывать флаконы, изготовленные на станке, чтобы добавить им отличительные черты. Этот гибридный метод сочетает в себе эффективность и мастерство.
Материалы, используемые для изготовления флаконов для духов, должны равномерно распределяться в процессе формования. Контроль температуры остается критически важным на протяжении всего процесса. Если стекло слишком сильно остынет, оно станет слишком жестким для придания формы. Если оно останется слишком горячим, оно может деформироваться или прилипнуть к формам. Операторы постоянно контролируют температуру заготовок и состояние форм. Такое внимание гарантирует, что каждый флакон соответствует проектным требованиям.
На этом этапе производства стеклянных флаконов для духов определяется их окончательная форма и структурная целостность. Надежный производитель стеклянных флаконов для духов, такой как Lisson, точно контролирует эти параметры. Этот опыт помогает брендам добиваться стабильно высокого качества на каждом этапе производства.
Сформованные бутылки перемещаются непосредственно на конвейерную ленту для контролируемого охлаждения. Этот этап, называемый отжигом, упрочняет стекло и снимает внутреннее напряжение. Процесс производства флаконов для духов основан на этом этапе, предотвращающем их растрескивание. Согласно руководству по производству стеклянной посуды, отжиг для емкостей из натриево-кальциевого стекла происходит при температуре приблизительно 550–600 °C. Источник в упаковочной промышленности подтверждает, что стеклянные бутылки отжигаются при температуре примерно 500–600 °C, в отличие от стадии плавления, которая происходит при температуре около 1500 °C. Процесс происходит в непрерывной печи для отжига с сетчатой лентой и принудительной циркуляцией воздуха. Такая конструкция обеспечивает равномерное распределение температуры по каждой бутылке.
Зависимость между температурой и временем имеет огромное значение. Вблизи точки отжига напряжения снимаются в течение нескольких минут. Вблизи точки деформации напряжения снимаются в течение нескольких часов.
Состояние | Время для снятия стресса |
|---|---|
В точке отжига | Напряжение спадает в течение нескольких минут. |
В точке деформации | Напряжение спадает в течение нескольких часов. |
Более высокие температуры отжига и более длительное время выдержки, как правило, дают лучшие результаты. Более толстое стекло и более сложные формы концентрируют напряжения. Производители повышают температуру и увеличивают время, чтобы устранить эти напряжения. Недостаточное время отжига является распространенной причиной возникновения напряжений в некачественной продукции. Это напрямую связывает адекватный отжиг с улучшенным снятием напряжений.
Отжиг повышает механическую прочность, увеличивая её до 40%.
Благодаря этому, закаленное стекло стало гораздо прочнее при транспортировке и повседневном использовании.
После отжига бутылки подвергаются финишной обработке для достижения окончательного внешнего вида. Полировка удаляет поверхностные дефекты и создает гладкую, прозрачную поверхность. Огневая полировка использует контролируемое пламя для кратковременного расплавления поверхностного слоя. Эта техника позволяет получить глянцевый блеск без изменения формы бутылки.
Окрашивание предоставляет еще один уровень индивидуализации. Производители добавляют оксиды металлов в смесь во время плавки. Оксид железа создает зеленые или коричневые оттенки. Оксид кобальта дает насыщенный синий цвет. Эти материалы интегрируются в само стекло, поэтому цвет никогда не выцветает.
Метод декорирования превращает обычное стекло в фирменную упаковку. Шелкотрафаретная печать наносит логотипы и текст керамическими красками. Горячее тиснение прижимает металлизированную фольгу к поверхности, придавая ей премиальный вид. Гравировка вырезает изображения непосредственно на стекле, создавая тактильный эффект. Матирование и напыление позволяют получить матовую или градиентную поверхность. Каждая техника подходит для различных дизайнерских задач и объемов производства.
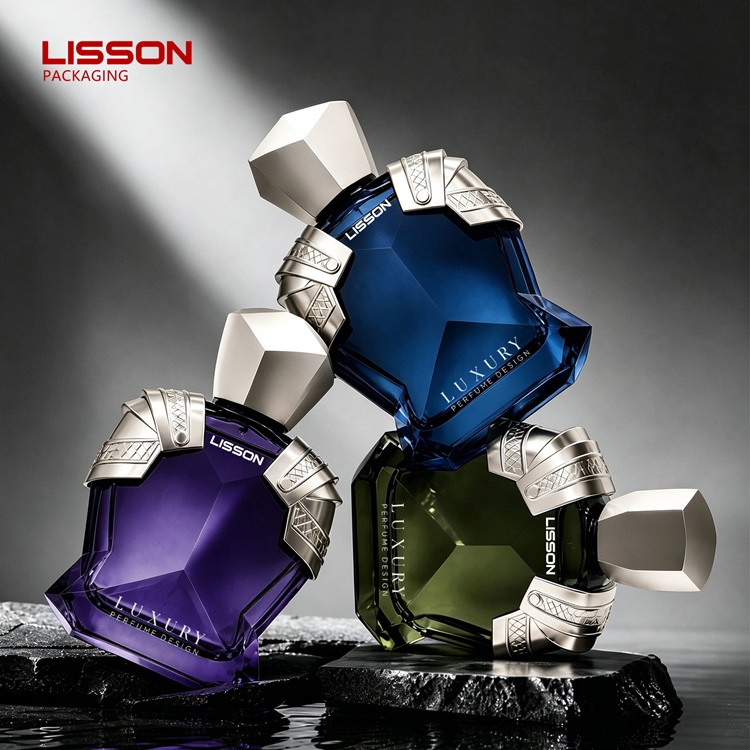
Эти завершающие этапы делают стеклянные флаконы для духов на заказ такими же эффектными, как и ароматы, которые они содержат. Роскошный стеклянный флакон для духов часто сочетает в себе несколько методов декорирования. На этом процесс изготовления стеклянных флаконов для духов заканчивается. Однако процесс производства флаконов для духов продолжается сборкой. Стеклянные флаконы для духов на заказ отражают идентичность бренда в каждой детали. Квалифицированный специалист производитель стеклянных флаконов для духов Сочетает эстетику и долговечность. Этап отделки определяет, как конечный продукт будет выглядеть на полке. Правильный отжиг и декорирование продлевают срок службы изделия и улучшают его внешний вид. Этот этап завершает превращение необработанного стекла в готовую бутылку.
Сборка превращает готовый стеклянный корпус в работающий дозатор. Рабочие устанавливают на каждую бутылку распылители, крышки и кольца. Тип насоса должен соответствовать типу горловины. 15-миллиметровый винт подходит для винтовых, бесштоковых и гильзообразных насосов. Для обжимного распылителя FEA 15 требуется горловина с обжимным соединением диаметром 15 мм. В корпусах насосов используются полипропилен (PP), АБС-пластик (ABS), алюминий и пружины из нержавеющей стали. Варианты отделки варьируются от матовой до металлизированной и анодированной.
Тип насоса | Стандартный крой горловины |
|---|---|
Винтовой насос | винт 15 мм |
Бесобжимной насос | винт 15 мм |
Распылитель для обжима FEA 15 | FEA 15 мм обжим |
рукавный насос | винт 15 мм |
Контроль качества следует за сборкой. Команды проверяют каждую партию на герметичность, качество распыления и безопасность. Традиционный распылитель использует обжатый металлический воротник, прижатый к бутылке. Это уплотнение предотвращает протечки и продлевает срок службы продукта. Безвоздушные насосы используют вакуумное давление вместо погружной трубки. Они блокируют попадание воздуха, которое ускоряет окисление. Миниатюрные винтовые распылители и дорожные распылители подходят для сумок и дорожных наборов.
Бренды выбирают формы, цвета и декор, чтобы выделить свой аромат. Персонализация включает в себя геометрию флакона, оттенок стекла и обработку поверхности. Шелкотрафаретная печать, горячее тиснение и гравировка позволяют наносить логотипы и узоры. Брендирование флаконов с дозатором включает лазерную гравировку, трафаретную печать, горячее тиснение фольгой и тиснение металлическими пластинами. Эти возможности помогают производителю стеклянных флаконов для духов создавать высококачественные, персонализированные флаконы.
Безопасность и соответствие нормативным требованиям важны на каждом этапе. Производители соблюдают правила ISO и REACH. Эти стандарты ограничивают использование опасных веществ и обеспечивают безопасность продукции. Соблюдение требований защищает как бренды, так и потребителей.
Лиссон Компания предоставляет полный спектр услуг. Она занимается розливом, упаковкой и доставкой до двери клиента. Такой комплексный подход упрощает производство флаконов для духов для брендов любого размера. От дизайна до доставки — все этапы выполняются под одной крышей.
Процесс производства стеклянных флаконов для духов сочетает в себе искусство и науку на каждом этапе. Дизайнеры создают цифровые модели, инженеры изготавливают прочные формы, а квалифицированные рабочие придают расплавленному стеклу элегантные очертания. Отжиг укрепляет каждый флакон, а декорирование добавляет красоты и подчеркивает индивидуальность бренда. Сборка завершает превращение флакона в функциональный дозатор.
Выбор надежного производителя стеклянных флаконов для духов имеет огромное значение. Компания Lisson гарантирует качество, безопасность и полную индивидуализацию каждого проекта. Компания соблюдает стандарты ISO и REACH и управляет процессом розлива, упаковки и доставки. Бренды, стремящиеся к созданию роскошных стеклянных флаконов для духов или флаконов с индивидуальным дизайном, могут доверять комплексным услугам Lisson. Свяжитесь с Lisson сегодня, чтобы начать проект по созданию стеклянного флакона для духов на заказ. Правильный партнер по производству превращает концепцию в готовый к выходу на рынок продукт.
Компания Lisson может превратить базовый эскиз в образец стекла всего за 4 недели. Такая быстрая обработка заказа помогает брендам оперативно переходить от концепции к продаже.
Для изготовления роскошных стеклянных флаконов для духов часто используется ручное выдувание небольшими партиями. Они отличаются замысловатыми формами и применением различных техник декорирования, таких как горячее тиснение и гравировка.
Да. Типы насосов соответствуют определенным типам горловины, например, 15-миллиметровой винтовой или обжимной. Крышки изготавливаются из различных материалов. Производители могут наносить лазерную гравировку или горячее тиснение фольгой на сам насос.
Производители соблюдают стандарты ISO и REACH. Эти стандарты ограничивают использование опасных веществ и обеспечивают безопасность продукции. Контроль качества включает в себя проверку на герметичность и проверку эффективности распыления.
WhatsApp : +86 15099958531
Электронная почта : lissontube@gzlisson.com
Телефон : +0086 15099958531


